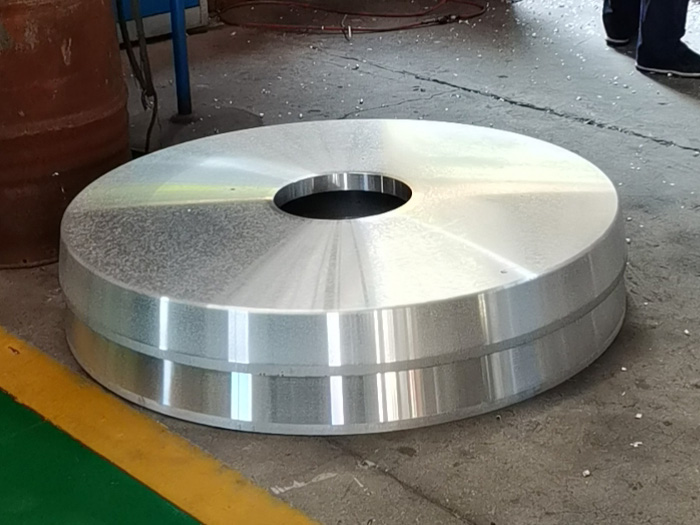
低壓鑄鋁件依靠低壓充型工藝,金屬液平穩(wěn)填充模具,成型無卷氣、少氣孔縮松,內(nèi)部致密度遠優(yōu)于普通砂鑄。適配泵殼、機械殼體、動力配件等結(jié)構(gòu)件,可配套時效、硬質(zhì)氧化處理,輕量化同時密封性優(yōu)良,適合批量標準化零部件量產(chǎn),綜合使用壽命更長。
低壓鑄鋁件起皮表現(xiàn)為鑄件表層金屬分層、剝落,嚴重時伴隨片狀翹皮、掉渣,直接破壞密封性與外觀,根源集中在模具、涂料、鋁液、工藝參數(shù)四大方面。
模具溫度失衡是首要誘因。模具局部溫度過低,鋁液接觸型腔瞬間快速凝固,先形成一層薄硬皮,后續(xù)涌入的高溫鋁液無法與表層熔合,兩層金屬結(jié)合薄弱,冷卻后出現(xiàn)分層起皮。若模具長期未預(yù)熱、薄筋部位散熱過快,或是厚壁與薄壁溫差過大,起皮缺陷會集中爆發(fā)。反之模具局部超溫,型腔涂料灼燒碳化,鋁液與變質(zhì)涂層粘連,脫模時連帶表層金屬撕落,同樣產(chǎn)生起皮。
型腔涂料涂刷管控不當極易引發(fā)起皮。涂料涂刷過厚,烘烤不到位,涂層內(nèi)部殘留水分與氣體;澆注時高溫鋁液烘烤涂層,水汽、煙氣急劇膨脹,撐開表層鋁膜形成皮下夾層,加工后起皮脫落。涂料脫落、局部漏刷位置,鋁液直接粘附模具,開模拉扯撕裂鑄件表層;涂料耐火度不足,高溫下分解產(chǎn)生雜質(zhì),阻隔金屬熔合界面,造成分層起皮。
鋁液熔煉質(zhì)量不達標會加劇缺陷。鋁液精煉除氣不到位,內(nèi)部氫氣、氧化夾渣含量偏高,充型過程中氧化膜卷入鑄件表層,氧化膜質(zhì)地脆硬,與基體結(jié)合力極差,冷卻收縮后整片起皮。鋁液溫度過低,流動性變差,充型氧化膜無法被沖散,堆積在鑄件表面形成分層;鋁液過熱則氧化加劇,大量氧化皮隨液流附著型腔壁,凝固后形成起皮層。
低壓澆注工藝參數(shù)失調(diào)也會誘發(fā)起皮。升液速度過快,鋁液沖擊型腔產(chǎn)生紊流,大面積氧化膜卷附在鑄件表層;升液壓力過小,金屬液充型無力,表層凝固后無法補縮融合。保壓時間不足,鑄件表層未凝固便開模,模具與鑄件發(fā)生拉扯撕裂。此外型腔排氣槽堵塞,充型氣體無法排出,被困在表層形成皮下夾層,后期機加工或承壓使用時起皮開裂。
想要根治
低壓鑄鋁件起皮,需規(guī)范模具預(yù)熱溫度、均勻薄刷涂料并充分烘干,嚴控鋁液精煉除氣,匹配合理升液速度與保壓時長,同時疏通排氣結(jié)構(gòu),消除界面分層隱患。